COMPANY
PATENT & TRADEMARK
登録特許 · 商標
KEY FIGURES
蒸気投入面積が増え、より低い圧力の蒸気を使えます。
透過量が増え、必要な蒸気が半分近い時間で入ります。
同じ面積に2倍のスチームキャップを配置します。
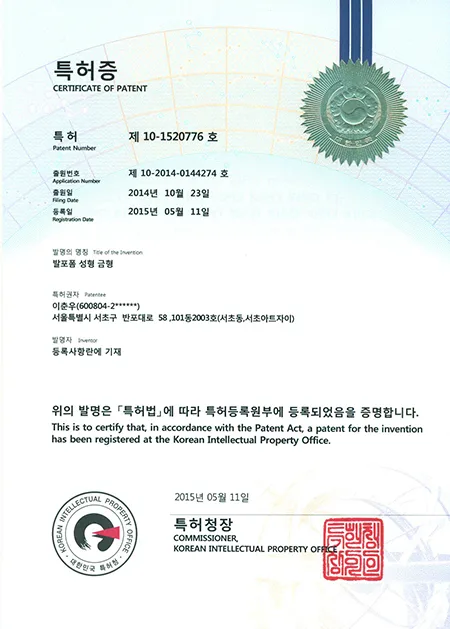
韓国特許 第10-1520776号の記載に基づきます。実際の結果は製品形状と成形条件により異なります。
WHAT IS S.E.T.
金型内の空間を減らし、投入する蒸気を節約します。
蒸気の圧力と使用量が減り、エネルギーコストが下がります。
加熱 · 冷却が速くなり、成形時間が短くなります。
HOW IT WORKS
底面を薄く
通常15mm以上の成形型底面を8〜12mmに薄くしました。加熱 · 冷却にかかる時間とエネルギーが減ります。
密閉空間を小さく
金型背面の空間にボックスを入れて容積を減らしました。必要な蒸気が減り、エネルギーコストが下がります。
スチームキャップを2倍に
千鳥配列の間に蒸気穴を追加し、投入面積を2倍にしました。より低い圧力の蒸気で成形します。
接触面を少なく
固定板と成形型の間に凹部を設けて接触面積を減らしました。加熱 · 冷却する部分が小さくなり、使用エネルギーが減ります。
COMPARISON
スチームキャップ数と透過断面積は基準面積 420 × 300 mm あたりの値です。
| 項目 | 従来の発泡金型 | S.E.T. MOLD |
|---|---|---|
| 成形型底面の厚さ | 15 mm 以上 | 8 ~ 12 mm |
| スチームキャップ数 | 184 個 | 368 個 |
| 透過断面積 | 2,744 mm² | 5,489 mm² |
| 蒸気圧力 | 3.5 ~ 4.5 bar | 2.5 ~ 3.5 bar |
| 成形品の取り出し | エジェクトモジュール | スチームキャップを通したエア取り出し |
| エネルギー | — | 約 22〜28% 削減 |
PATENT & TRADEMARK
今の金型に S.E.T. MOLD を適用できるでしょうか?
図面がなくてもサンプルや写真で検討いたします。